› Источники питания › Упрочнение и обработка поверхности › Микродуговое оксидирование (МДО)

Источники питания для микродугового оксидирования (МДО, ПЭО)

Источники питания для микродугового оксидирования (МДО, ПЭО)

Микродуговое оксидирование (МДО), или плазменно-электролитическое оксидирование (ПЭО), — электрохимический способ обработки вентильных металлов: алюминия, титана, магния и их сплавов. На поверхности детали растёт керамическое покрытие толщиной до сотен микрометров — износостойкое, коррозионностойкое, с высокой диэлектрической прочностью и термостойкостью.

Источник питания МДО выдаёт импульсы высокого напряжения, которые зажигают и поддерживают микроразряды на границе «металл — электролит». От формы и частоты импульсов и от того, насколько быстро источник подавляет переход искр в дугу, зависят фазовый состав покрытия (доля α-Al₂O₃ — корунда — и γ-Al₂O₃), пористость, шероховатость и ресурс слоя.

ГРАНИТ-ИТТ (Томск) выпускает импульсные инверторные источники серии СПТТ для замены тиристорных и трансформаторных агрегатов на участках МДО и в гальванических цехах.

Как работает источник питания МДО

Деталь и противоэлектрод (ванна или отдельный катод) погружают в слабоконцентрированный электролит — обычно щелочной. Когда напряжение превышает напряжение пробоя (обычно 200–600 В и выше), оксидная плёнка пробивается, и по поверхности детали начинают перемещаться тысячи микроразрядов.

Источники серии СПТТ построены на IGBT-модулях и решают четыре задачи.

1. Импульсы разной полярности

Анодный, катодный, анодно-катодный (АКР) и импульсно-паузный режимы, симметричные и асимметричные импульсы. Катодный полупериод меняет характер микроразрядов, ограничивает сильные пробои и помогает получить равномерное покрытие на деталях сложной формы.

2. Управление формой импульса

Технолог задаёт длительность анодного и катодного полупериодов, паузы, частоту от 10 Гц до 10 кГц и скорость нарастания и спада фронтов. Так он управляет скоростью роста и структурой оксидного слоя.

3. Ограничение энергии пробоя

Слишком мощный разряд прожигает покрытие, выжигает металл и оставляет крупные поры. Источник параметрически ограничивает ток при переходе искры в дугу, и процесс остаётся в режиме мелких микроразрядов.

4. Стабилизация и плавный пуск

Стабилизация среднего или пикового тока либо напряжения, пуск по программируемой рампе. На старте, пока на металле нет оксида и сопротивление низкое, нет бросков тока в сети.

Плотность тока при МДО: ориентировочные значения

Для МДО алюминия базовая плотность тока — 10–15 А/дм². Точное значение зависит от металла, режима и требований к покрытию. Значения ниже ориентировочные: режим подбирается под конкретный сплав и электролит.

По металлам

  • Алюминиевые сплавы (Д16, АМг, силумины): 10–20 А/дм². При слишком низкой плотности покрытие растёт медленно и неравномерно; выше 25 А/дм² оплавляются кромки и появляется пригар.
  • Титановые сплавы (ВТ1-0, ВТ6): 5–10 А/дм².
  • Магниевые сплавы: 2–5 А/дм². Магний химически активен, и при завышенных режимах заготовка растравливается.

По режимам

  1. Анодный режим (постоянный или однополярный импульсный ток): 15–25 А/дм². Покрытие растёт быстро, но получается более пористым и шероховатым.
  2. Анодно-катодный режим (АКР): 10–15 А/дм². Катодный полупериод уменьшает дефекты и поры, поэтому слой корунда получается плотнее и твёрже при меньшей нагрузке.
  3. Толстые слои (более 100 мкм): начинают с 15–20 А/дм². По мере роста покрытия его сопротивление увеличивается, и ток либо стабилизируют, либо плавно снижают, чтобы избежать крупных пробоев.

Преимущества источников серии СПТТ

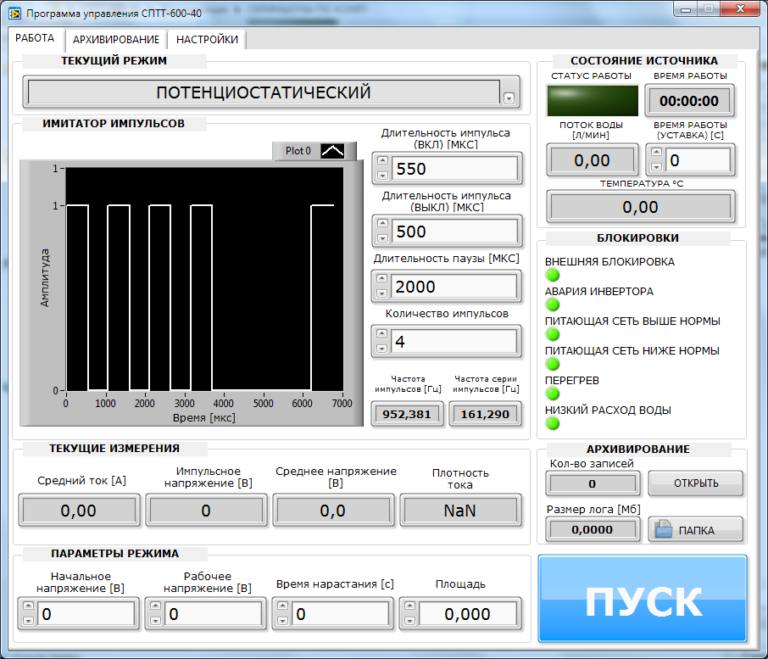
Пример серии — СПТТ-600-40.

  • Модульная конструкция. Мощность подбирается при заказе под размер ванны и площадь загрузки.
  • Управление из АСУ ТП. Частота, скважность и рампы тока задаются дистанционно по RS-485, Modbus.

Технические характеристики

Параметр Значение На что влияет
Пиковое напряжение до 600–800 В, анодное и катодное Пробой толстых слоёв, предельная толщина покрытия
Ток (средний / импульсный) 10–400+ А Плотность тока в А/дм², скорость роста и площадь загрузки
Режимы полярности Анодный / катодный / анодно-катодный Пористость и твёрдость покрытия
Частота 10 Гц — 10 кГц Высокие частоты — мельче структура и ниже шероховатость; низкие — быстрее рост
Охлаждение Воздушное принудительное или водяное Для непрерывной работы на большой мощности — водяное

Частые вопросы

Какую плотность тока выбрать для МДО алюминия?

Обычно 10–15 А/дм² в анодно-катодном режиме. Для быстрого роста — до 20–25 А/дм² в анодном режиме, но покрытие будет более пористым.

Чем анодно-катодный режим лучше анодного?

Катодный полупериод уменьшает поры и дефекты, поэтому покрытие плотнее и твёрже, а нагрузка на источник ниже.

Можно ли заменить тиристорный агрегат МДО на инверторный без переделки ванны?

Да — источник подбирается под площадь загрузки и напряжение процесса.

Подобрать источник питания для МДО

Нужен источник для нового участка МДО, замена изношенного агрегата или модернизация гальванической линии? Заполните форму — инженеры ГРАНИТ-ИТТ подберут конфигурацию.

Запросить информацию

У вас возникли вопросы или требуется дополнительная информация? Просто заполните эту форму, и мы оперативно свяжемся с вами.

Скачать PDF